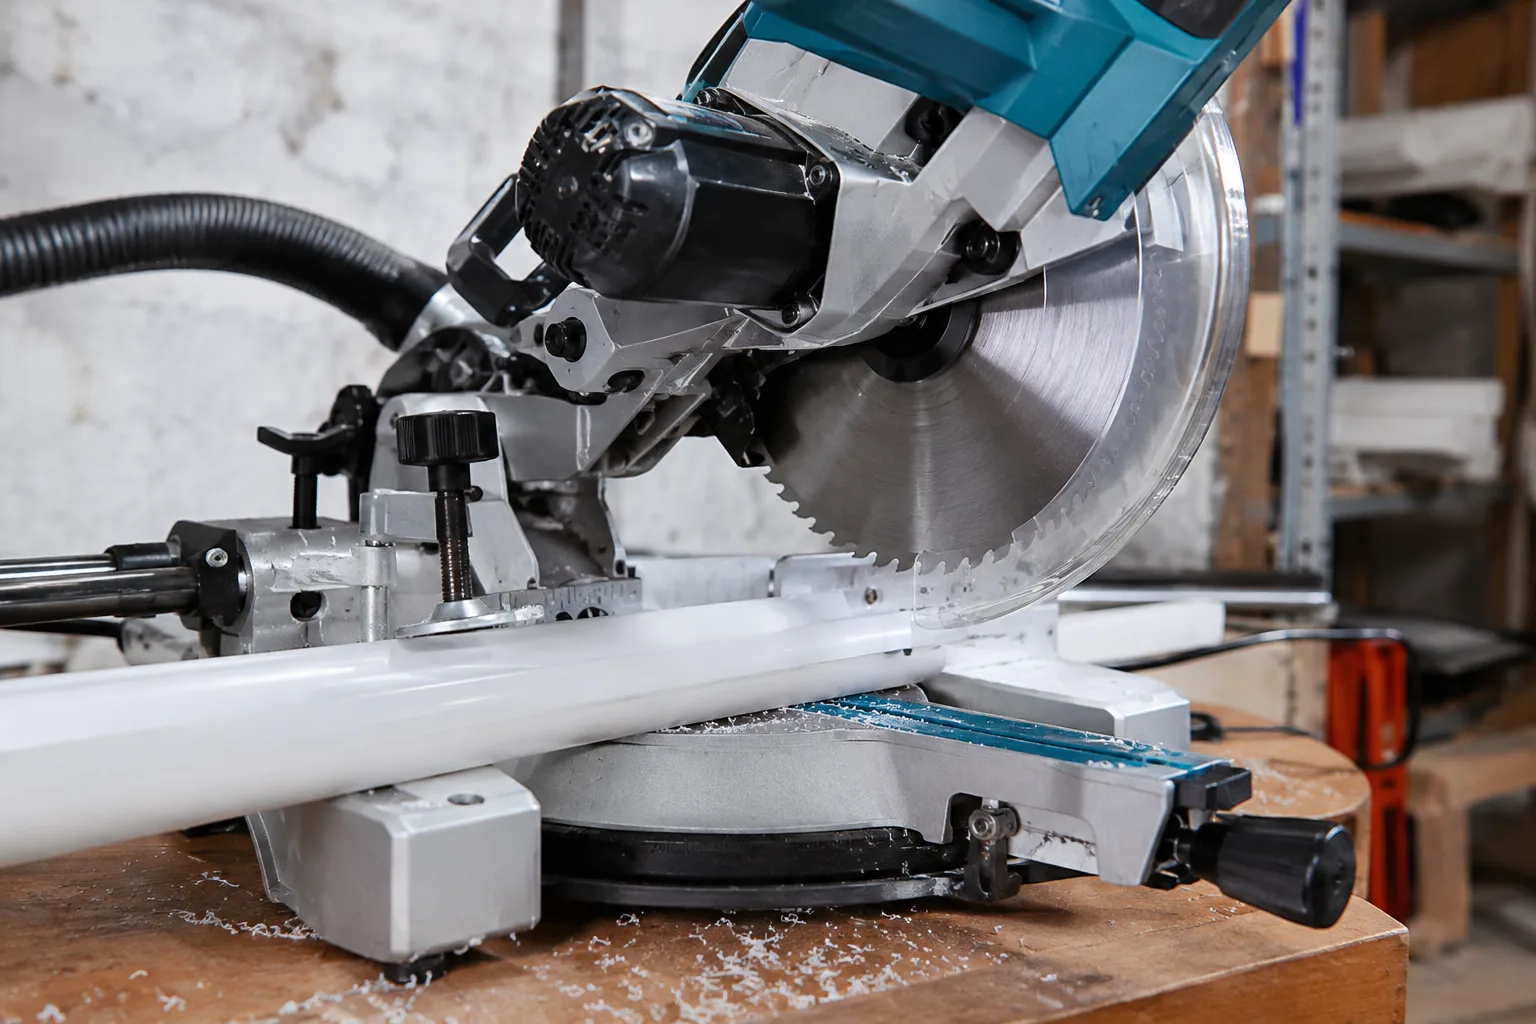
Beim Schneiden von Kunststoff mit einer Kappsäge entstehen schnell Probleme, die bei Holz kaum auffallen. Die Schnittkante kann durch Reibung und eine zu hohe Drehzahl schmelzen. Es bilden sich unsaubere Grate, feine Späne oder sichtbare Ausrisse. Bei dünnen Platten besteht außerdem die Gefahr, dass das Material verrutscht oder sich durch die Wärme verzieht. Das Ergebnis ist dann nicht nur optisch unbefriedigend. Eine verformte Kante kann die Montage erschweren und die Stabilität einer Verbindung beeinträchtigen.
Dieser Ratgeber zeigt dir, wie du Kunststoff mit einer Kappsäge sauber, kontrolliert und sicher bearbeitest. Du erhältst praktische Hinweise zum Temperaturmanagement, zur passenden Drehzahl und zur Spanabfuhr. Außerdem erfährst du, worauf du bei der Wahl des Sägeblatts achten solltest und wie eine geeignete Schnitttechnik Ausrisse reduziert. Mit Spanabfuhr ist gemeint, dass die entstehenden Kunststoffreste zuverlässig aus dem Schnittbereich transportiert werden. Das verhindert, dass sie sich aufstauen oder erneut in die Schnittfuge gelangen.
Die Tipps eignen sich für Hobbybastler, Heimwerker, Schreiner und Handwerker. Dabei geht es nicht nur um eine saubere Materialqualität. Auch der sichere Umgang mit der Kappsäge, ein stabiler Werkstückhalt und der Schutz vor herumfliegenden Spänen spielen eine wichtige Rolle. In den folgenden Kapiteln geht es zuerst um die Wärmeentwicklung. Danach folgen die Auswahl des Sägeblatts und eine passende Schnitttechnik. Lies weiter und lerne, wie dir präzise Kunststoffschnitte ohne schmelzende Kanten gelingen.
Kunststoff mit der Kappsäge sicher und spanarm schneiden
Beim Kunststoffschnitt kommt es auf eine kontrollierte Arbeitsweise an. Das Werkstück muss fest auf dem Sägetisch liegen und darf sich während des Schnitts nicht verschieben. Verwende eine passende Klemmvorrichtung, ohne das Material zu verformen. Prüfe vor dem Start, ob das Sägeblatt scharf, sauber und für den jeweiligen Kunststoff geeignet ist. Ein stumpfes Blatt erzeugt mehr Reibung. Dadurch steigt die Temperatur und die Schnittkante kann schmelzen.
Die Schnittgeschwindigkeit lässt sich bei vielen Kappsägen nicht direkt regeln. In diesem Fall steuerst du die Wärme vor allem über den Vorschub. Damit ist gemeint, wie schnell du das Sägeblatt durch das Material führst. Drücke es nicht mit Gewalt nach unten. Führe den Schnitt gleichmäßig und ohne Unterbrechung aus. Bei längeren oder dicken Werkstücken helfen kurze Pausen. Ziehe das Sägeblatt dabei vollständig aus dem Schnittbereich und lasse es frei drehen, damit Wärme abgeführt wird.
| Materialtyp | Blatt-Typ | Schnitt und Vorschub | Kühlung und Temperatur | Probleme und Lösungen |
|---|---|---|---|---|
| PVC, hart oder geschäumt | Hartmetallbestücktes Blatt mit feiner bis mittlerer Zahnung. Eine Zahnform mit Wechselzahn ist meist geeignet. | Gleichmäßiger, eher langsamer Vorschub. Nicht im Material stehen bleiben. | Für Luftstrom sorgen und bei langen Schnitten Pausen einlegen. Keine brennbaren Kühlsprays verwenden. | Schmelzende Kante: Vorschub leicht erhöhen oder ein schärferes Blatt einsetzen. Ausrisse: Werkstück besser abstützen. |
| Acrylglas und Plexiglas | Feinzahniges Hartmetallblatt mit etwa 60 bis 80 Zähnen bei üblichen Kappsägeblättern. | Ruhiger, gleichmäßiger Schnitt ohne Rücksetzen des Blatts. | Schutzfolie bis nach dem Schnitt auf dem Werkstück lassen. Wärme durch kurze Pausen begrenzen. | Schmelzen: Drehzahl und Reibung prüfen. Spannungsrisse: Material nicht übermäßig klemmen und nicht verkanten. |
| ABS | Scharfes Hartmetallblatt mit mittlerer bis feiner Zahnung und Wechselzahn. | Konstanter Vorschub mit wenig Druck. Dünne Teile nahe der Schnittlinie abstützen. | Für freie Spanabfuhr sorgen. Bei sichtbarer Erwärmung den Schnitt unterbrechen und das Material abkühlen lassen. | Grate: Blatt reinigen und Schnittdruck reduzieren. Starke Späne: Absaugung und eine stabile Auflage nutzen. |
Arbeitsablauf für saubere Schnittkanten
Markiere die Schnittlinie auf der Schutzfolie oder auf einem ablösbaren Klebeband. So bleibt die Oberfläche besser geschützt. Lege das Werkstück vollständig auf und fixiere auch lange Abschnitte gegen Kippen. Starte die Kappsäge außerhalb des Materials. Warte, bis das Blatt seine volle Drehzahl erreicht hat. Senke es anschließend kontrolliert ab und führe es ohne seitlichen Druck durch das Werkstück. Nach dem Schnitt wartest du, bis das Blatt stillsteht, bevor du den Abschnitt entfernst.
Trage Schutzbrille und geeigneten Gehörschutz. Eine Absaugung reduziert Späne, ersetzt aber nicht die Schutzbrille. Halte deine Hände außerhalb des markierten Gefahrenbereichs und entferne Späne niemals bei laufendem Blatt. Ein scharfes Blatt, eine stabile Auflage und ein gleichmäßiger Vorschub sind die wichtigsten Voraussetzungen für sichere und spanarme Kunststoffschnitte.


Probleme beim Kunststoffschneiden schnell beheben
Beim Schneiden von Kunststoff solltest du Auffälligkeiten nicht ignorieren. Eine schmelzende Kante, zunehmende Vibrationen oder ungewöhnlich viele Späne können auf eine falsche Einstellung hinweisen. Wenn du die Ursache früh erkennst, vermeidest du Materialverlust und verringerst das Unfallrisiko. Schalte die Kappsäge bei Problemen aus und warte, bis das Sägeblatt vollständig steht, bevor du Blatt, Werkstück oder Einstellungen prüfst.
| Problem | Typische Ursache | Konkrete Lösung |
|---|---|---|
| Die Schnittkante schmilzt oder wird klebrig. | Zu viel Reibung, ein stumpfes oder verschmutztes Blatt und ein zu langsamer Vorschub erzeugen Wärme. Auch ein zu langer Schnitt ohne Pause kann das Material überhitzen. | Sägeblatt reinigen und auf Schärfe prüfen. Führe das Blatt gleichmäßig durch das Material und halte es nicht unnötig in der Schnittfuge. Bei längeren Schnitten das Blatt vollständig aus dem Werkstück ziehen und kurz abkühlen lassen. |
| Es entstehen viele Späne oder grobe Ausrisse. | Das Blatt passt nicht zum Kunststoff, die Zahnung ist zu grob oder das Werkstück wird im Austrittsbereich nicht ausreichend gestützt. | Verwende ein scharfes, feinzahniges Hartmetallblatt, das für Kunststoff geeignet ist. Stütze das Werkstück auch hinter der Schnittlinie ab. Bei empfindlichen Oberflächen kann die Schutzfolie bis nach dem Schnitt auf dem Material bleiben. |
| Das Sägeblatt klemmt oder der Schnitt verläuft schief. | Der Vorschub ist zu hoch, das Werkstück liegt nicht plan auf oder die Schnittfuge wird durch Spannungen geschlossen. | Reduziere den Druck und führe das Blatt gleichmäßig. Lege das Material vollständig auf den Sägetisch. Prüfe außerdem, ob das Blatt korrekt montiert und die Kappsäge richtig eingestellt ist. |
| Das Werkstück verrutscht oder vibriert. | Die Fixierung ist zu locker. Eine unebene Auflage oder ein zu hoher Schnittdruck verstärkt die Bewegung. | Spanne das Werkstück mit der vorgesehenen Klemmvorrichtung fest. Verwende bei langen Teilen zusätzliche Auflagen. Ziehe die Klemme nur so stark an, dass das Material sicher gehalten wird und nicht verformt. |
| Die Schnittkante ist rau oder voller Grate. | Das Sägeblatt ist stumpf, die Zahnzahl ist ungeeignet oder der Vorschub wechselt während des Schnitts. | Setze ein scharfes Blatt mit passender, eher feiner Zahnung ein. Halte den Vorschub konstant und vermeide seitlichen Druck. Kleine Grate kannst du nach dem Abkühlen mit einem geeigneten Entgrater vorsichtig entfernen. |
Diese Prüfungen haben Priorität
Beginne immer mit der Sicherheit und der Fixierung des Werkstücks. Prüfe danach den Zustand und die Eignung des Sägeblatts. Erst anschließend solltest du Vorschub und Schnittablauf anpassen. Hitze, Vibrationen und eine instabile Auflage sind die häufigsten Ursachen für schlechte Kunststoffschnitte. Behobene Probleme lassen sich durch einen Probeschnitt an einem Reststück kontrollieren.
Do’s und Don’ts beim Kunststoffschneiden mit der Kappsäge
Die richtige Vorbereitung entscheidet über Schnittqualität und Sicherheit. Mit den folgenden Grundregeln verringerst du schmelzende Kanten, Ausrisse und verrutschende Werkstücke. Sie gelten sowohl für Heimwerker als auch für Handwerker.
| Do’s | Don’ts |
|---|---|
| Gleichmäßig und mit kontrolliertem Vorschub schneiden. Führe das Sägeblatt ohne Unterbrechung durch den Kunststoff. | Nicht zu schnell oder ruckartig vorschieben. Hoher Druck kann das Blatt verkanten und die Schnittkante ausbrechen lassen. |
| Ein scharfes, für Kunststoff geeignetes Hartmetallblatt verwenden. Die Zahnzahl und Zahnform müssen zum Material passen. | Kein stumpfes oder stark verschmutztes Blatt einsetzen. Es erzeugt mehr Reibung und lässt Kunststoff leichter schmelzen. |
| Das Werkstück sicher klemmen und vollständig abstützen. Lange Teile benötigen zusätzliche Auflagen gegen Kippen. | Nicht mit loser Auflage arbeiten. Verrutscht das Material während des Schnitts, steigt das Risiko für Ausrisse und Rückschläge. |
| Die Schutzfolie bis nach dem Schnitt auf Acrylglas oder Plexiglas lassen. Sie schützt die Oberfläche vor Kratzern und leichten Ausrissen. | Die empfindliche Oberfläche nicht ohne Grund freilegen. Späne können sonst Kratzer beim Auflegen oder Klemmen verursachen. |
| Für freie Spanabfuhr und eine funktionierende Absaugung sorgen. Entferne Späne erst, wenn das Sägeblatt vollständig stillsteht. | Späne nicht bei laufender Säge mit der Hand entfernen. Auch kleine Kunststoffreste können sich im Schnittbereich verfangen. |
| Bei sichtbarer Wärmeentwicklung den Schnitt unterbrechen. Ziehe das Blatt vollständig aus dem Material und lasse es abkühlen. | Ein schmelzendes Werkstück nicht einfach weiterbearbeiten. Zusätzliche Hitze verschlechtert die Kante und kann das Blatt blockieren. |
Merke: Ein passendes, scharfes Sägeblatt, eine stabile Fixierung und ein gleichmäßiger Vorschub bilden die wichtigste Grundlage für saubere Kunststoffschnitte.
FAQ zum Kunststoffschneiden mit der Kappsäge
Welches Sägeblatt eignet sich für Acrylglas?
Für Acrylglas eignet sich ein scharfes, hartmetallbestücktes Sägeblatt mit feiner Zahnung. Bei üblichen Kappsägeblättern sind etwa 60 bis 80 Zähne oft eine passende Orientierung. Entscheidend sind außerdem die Angaben des Sägeblattherstellers und der Durchmesser des Blatts. Nutze kein stumpfes Blatt, da es die Kante stärker erwärmt und Ausbrüche begünstigt.
Wie verhindere ich Schmelzspuren an der Schnittkante?
Führe das Sägeblatt mit gleichmäßigem Vorschub durch den Kunststoff. Zu langsames Arbeiten im Material erhöht die Reibung und damit die Wärmeentwicklung. Ein scharfes Blatt, eine freie Spanabfuhr und kurze Abkühlpausen bei langen Schnitten helfen zusätzlich. Wenn die Kante klebrig wird, stoppe die Säge und prüfe Blatt, Vorschub und Werkstückauflage.
Muss ich Kunststoff beim Sägen kühlen oder ölen?
Bei einzelnen Schnitten ist eine zusätzliche Kühlung meist nicht erforderlich. Häufig reichen ein geeignetes, sauberes Sägeblatt und ein kontrollierter Arbeitsablauf aus. Wasser oder andere Flüssigkeiten solltest du nicht ohne Freigabe des Maschinen- und Materialherstellers einsetzen. Öl kann die Oberfläche verschmutzen und die Spanabfuhr verschlechtern.
Wie klemme ich das Kunststoffwerkstück richtig?
Lege das Werkstück vollständig und eben auf den Sägetisch. Fixiere es mit der vorgesehenen Klemme nahe der Schnittlinie, ohne den Kunststoff zu verformen. Lange Teile benötigen zusätzliche Auflagen, damit sie nicht kippen oder vibrieren. Deine Hände müssen während des Schnitts außerhalb des Gefahrenbereichs bleiben.
Was kann ich gegen Ausrisse und raue Kanten tun?
Verwende ein scharfes Blatt mit passender, eher feiner Zahnung und stütze das Material auf beiden Seiten der Schnittlinie ab. Bei Acrylglas kann die Schutzfolie während des Sägens auf der Oberfläche bleiben. Drücke das Blatt nicht seitlich und halte den Vorschub gleichmäßig. Kleine Grate lassen sich nach dem vollständigen Abkühlen vorsichtig mit einem geeigneten Entgrater entfernen.
Wärmeentstehung und Blattwahl beim Kunststoffschneiden
Wärme und Kunststoff
Beim Sägen wird ein Teil der Antriebsenergie in Wärme umgewandelt. Sie entsteht vor allem dort, wo die Zahnflanken an der Schnittfläche reiben und das Material verformen. Kunststoff leitet Wärme meist schlechter als Metall. Deshalb bleibt die Wärme länger an der Schnittkante und kann das Werkstück schnell erwärmen.
Wichtig sind zwei Temperaturbereiche. Beim Glasübergang wird ein Kunststoff aus einem harten, eher spröden Zustand zunehmend weich und zäh. Acrylglas hat beispielsweise eine Glasübergangstemperatur von ungefähr 105 °C. ABS liegt meist bei etwa 100 bis 110 °C. Hart-PVC beginnt je nach Rezeptur ungefähr ab 75 bis 85 °C deutlich weicher zu werden. Diese Werte sind Richtwerte. Füllstoffe, Farben und die genaue Materialmischung verändern das Verhalten.
Einige Kunststoffe besitzen zusätzlich einen klaren Schmelzbereich. Bei Polyethylen liegt er ungefähr zwischen 110 und 135 °C. Acrylglas und ABS schmelzen nicht so eindeutig wie viele thermoplastische Kunststoffe. Sie werden zunächst weich und können sich verformen. PVC kann sich bei zu starker Erwärmung zersetzen, bevor ein sauberer Schmelzfluss entsteht. Deshalb weisen klebrige Kanten, glänzende Schmelzspuren oder Verfärbungen auf eine zu hohe Schnittwärme hin.
Zahngeometrie und Schnittverhalten
Die Zahnform bestimmt, wie der Kunststoff aus der Schnittfuge entfernt wird. Eine passende Wechselzahnung schneidet mit wechselnder Ausrichtung und kann Ausrisse reduzieren. Eine feine bis mittlere Zahnung verteilt die Schnittarbeit auf mehrere Zähne. Das ergibt bei vielen Platten und Profilen eine ruhigere Kante. Zu viele Zähne können die Spanräume jedoch verkleinern. Dann werden Späne schlechter abgeführt und die Reibung steigt.
Zu grobe Zähne greifen stärker in das Material ein. Das kann bei weichen Kunststoffen zu Ausrissen und Vibrationen führen. Entscheidend ist deshalb nicht allein die Zähnezahl. Auch Blattdurchmesser, Zahnteilung, Schnittbreite und die Empfehlung des Herstellers müssen zusammenpassen.
Material und Beschichtung des Sägeblatts
Für Kunststoff eignet sich häufig ein hartmetallbestücktes Sägeblatt. Hartmetall bleibt lange scharf und widersteht der Reibung besser als ein einfaches Stahlblatt. Eine Beschichtung kann die Reibung und das Anhaften von Kunststoffresten verringern. Sie ersetzt aber keine passende Zahnform und kein scharfes Blatt. Verschmutzte oder beschädigte Zähne erzeugen trotz Beschichtung zusätzliche Wärme.
Einfluss von Drehzahl und Vorschub
Eine hohe Drehzahl erhöht die Zahl der Zahneingriffe pro Minute. Dadurch kann mehr Wärme entstehen, besonders wenn das Blatt im Schnitt blockiert oder der Vorschub zu langsam ist. Ein zu schneller Vorschub belastet die Zähne, fördert Ausrisse und kann das Blatt verkanten. Führe das Sägeblatt deshalb mit gleichmäßigem Druck durch das Werkstück. Wenn keine Drehzahlregelung vorhanden ist, steuerst du die Temperatur vor allem über Blattwahl, Vorschub, Pausen und eine gute Spanabfuhr.
Experten-Tipp: Kunststoff mit Opferauflage und Vorritzung schneiden
Für besonders saubere Kanten hilft eine Kombination aus Schlagschutzband, leichter Vorritzung und Opferauflage. Klebe zunächst hochwertiges Malerband oder ein für Kunststoff geeignetes Schutztape beidseitig über die Schnittlinie. Markiere die Linie anschließend auf dem Band. Bei dünnen Platten kannst du die Oberfläche mit einem scharfen Kunststoffschaber oder einem geeigneten Ritzwerkzeug sehr leicht anritzen. Der Schnitt muss nur die Oberfläche anzeichnen. Zu hoher Druck schwächt das Werkstück und kann später Risse verursachen.
Lege den Kunststoff auf eine ebene Opferplatte aus sauberem Holz oder einer passenden Kunststoffplatte. So wird der Bereich direkt neben dem Sägeblatt abgestützt. Das reduziert Vibrationen und verhindert, dass der Kunststoff beim Austritt ausbricht. Schneide danach mit gleichmäßigem Vorschub durch beide Materialien. Eine Laserlinie dient dabei nur als Orientierung. Verlasse dich auf eine exakt markierte Schnittlinie und eine feste Führung.
Entferne das Band erst nach dem Abkühlen. Prüfe vorher an einem Reststück, ob Kleber oder Ritzwerkzeug die Oberfläche angreifen. Verwende keine brennbaren Kühlsprays in der Nähe von Funken oder heißen Motorteilen. Bei sichtbarem Schmelzen sofort stoppen, das Blatt vollständig herausführen und die Ursache beheben.
Dieser Artikel ist Teil unseres Schwerpunkt-Themas:
Wenn Du noch mehr erfahren möchtest…
Wer schreibt hier?